
手はんだ付けの適正温度と熱容量とは?
手はんだ付けは、試作・修理・スルーホール部品の実装などで広く使用される一方、コテ先温度、加熱時間、部品の熱容量、コテ先形状、フラックスなどの条件が適切でないと、はんだ濡れ不良、ブリッジ、ツノ(スパイク)、コールドジョイントなどの不良につながります。
特に鉛フリーはんだは有鉛はんだと比較して融点が高いため、適切な温度管理と十分な熱供給が重要です。
本ページでは、手はんだ付けにおける適正温度と熱容量の考え方、代表的なはんだの温度条件、発生しやすいはんだ不良と対策について解説します。
はんだ付けの適正温度
はんだ付けでは、はんだの融点より高い温度で接合部を加熱する必要があります。
ただし、コテ先から接合部へ熱が伝わる際には温度が低下するため、コテ先設定温度と実際の接合部温度は同じではありません。
代表的なはんだの条件は以下のとおりです。
| はんだ種類 | 融点の目安 | コテ先温度の目安 | 加熱時間の目安 |
|---|---|---|---|
| SAC305(鉛フリー) | 約217℃ | 320~380℃ | 3~5秒程度 |
| Sn60Pb40(有鉛) | 約183~190℃ | 270~320℃ | 2~4秒程度 |
| SAC105(鉛フリー) | 約217~225℃ | 320~380℃ | 3~5秒程度 |
| Bi系低温はんだ | 約138~160℃ | 200~260℃程度 | 2~4秒程度 |
※一般的な目安であり、実際の条件は使用するはんだ、端子、基板、電線、コテ先などによって異なります。
熱容量とは?
熱容量とは、物体の温度を1℃上昇させるために必要な熱量の大きさです。
はんだ付けでは、端子やランド、電線などの熱容量が大きいほど温度が上がりにくく、より多くの熱を供給する必要があります。
例えば、太い端子や電線では熱が周辺へ逃げやすいため、細い端子と同じ温度・時間で加熱しても接合部が十分に加熱されない場合があります。
そのため、適正条件はコテ先温度だけでなく、加熱時間と熱容量を合わせて考えることが重要です。
はんだ付け条件に影響する主な要因
| 要因 | 主な影響 |
|---|---|
| コテ先温度 | 接合部への熱供給 |
| 加熱時間 | 供給される総熱量 |
| 端子・ランドの熱容量 | 温度上昇のしやすさ |
| 電線の太さ | 熱の逃げやすさ |
| コテ先形状 | 熱伝達効率 |
| フラックス | はんだ濡れ性 |
| はんだ種類 | 融点・必要温度 |
はんだ付けで発生しやすい不良
温度や加熱条件が適切でない場合、以下のような不良につながることがあります。
| 不良 | 主な原因 |
|---|---|
| はんだ濡れ不良 | 加熱不足、酸化、フラックス不足など |
| コールドジョイント | 加熱不足など |
| ブリッジ | はんだ量過多、端子間隔など |
| ツノ(スパイク) | はんだの引き上げ・凝固条件など |
| ボイド | フラックスやガスの残留など |
| ランド剥離 | 過度な加熱や機械的負荷など |
特にコールドジョイントやボイド、クラックなどは、外観だけでは判断が難しい場合があります。
はんだ接合部の評価・断面解析
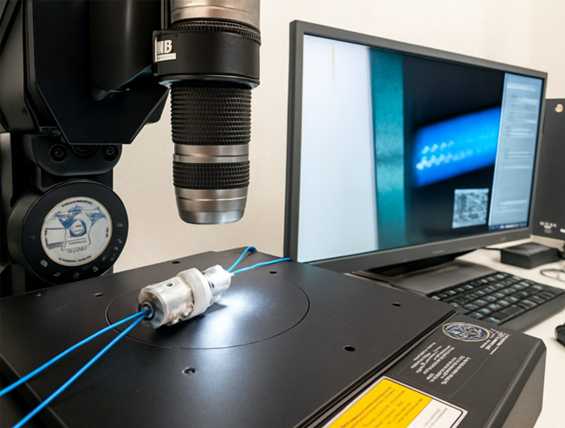
はんだ付け部の状態を詳しく確認する場合は、断面観察が有効です。
断面解析では、以下のような状態を確認できます。
- はんだの濡れ状態
- 端子・ランドとの接合状態
- ボイド・クラック
- 未接合部
- 異物の混入
- 接合部の形状
「はんだが付いているように見えるが、内部まで十分に接合できているのか」といった確認にも活用できます。
株式会社フォスターのはんだ付け評価
株式会社フォスターでは、自動車用コネクタ・端子・ワイヤーハーネスなどを対象に、はんだ付け部の評価・断面解析を受託しています。
外観確認だけでは判断できないはんだ接合部の状態について、断面観察による評価や不具合原因の調査に対応しています。
試作品評価、品質確認、不具合解析など、お客様の目的に応じた評価が可能です。
関連する試験
関連するページ
よくある質問
コテ先温度が高すぎるとどうなるか?
PCBランドの剥離・はんだ内のフラックス急激揮発によるボイド形成・部品の熱ダメージ(特にコンデンサ・水晶振動子)が発生します。また銅箔の過剰溶解も起きます。
フラックス洗浄は必要か?
残留フラックスの種類によります。洗浄不要のNO-CLEANフラックスは水分・イオン性不純物が少なく絶縁信頼性が確保されています。ただし車載や高信頼性用途では洗浄を実施することが多いです。
適正なはんだ量の判断方法は?
スルーホール部品ではビア穴のはんだ充填率75%以上(IPC-A-610)、フィレット角度45〜135°が目安です。表面実装では部品端子全周にメニスカス(内凹み形状)のフィレットが形成されていることが良品の基準です。
鉛フリーはんだ作業で最も多い不具合は?
融点が高いSAC305は加熱不足になりやすく、コールドジョイントが最も多い不具合です。また融点範囲(217〜220℃)が狭く、温度が不均一だとツノ(スパイク)が残りやすいです。
関連する試験


株式会社フォスターについて
株式会社フォスターは、自動車部品(コネクタ・ワイヤーハーネス・圧着端子)を中心とした受託試験・信頼性評価を行っております。 環境試験、電気特性試験、機械的特性試験、不具合解析など幅広い評価に対応し、お客様の開発・品質保証をサポートいたします。
まずはお気軽にご相談ください
試験内容や評価方法が決まっていない段階でもご相談いただけます。
技術担当者が目的や条件を確認し、最適な試験方法をご提案いたします。